从模具到成品 塑料沙滩椅注塑生产全流程教学演示
一、引言
塑料沙滩椅作为常见的日用品,具有轻便、耐用、易清洁等特点。其生产过程涉及模具开发、注塑成型、后处理等多个环节。本次教学演示将以安徽某塑胶模具厂的塑料沙滩椅项目为例,详细展示从模具设计到成品出厂的全流程,帮助学员理解日用品注塑生产的核心技术。
二、产品分析与模具开发
2.1 产品结构分析
塑料沙滩椅通常由椅座、椅背、扶手、支撑腿等部件组成,部分设计为一体式。材料多选用聚丙烯(PP)或共聚聚丙烯(PP+EPDM),因其良好的耐候性、抗冲击性和可回收性。
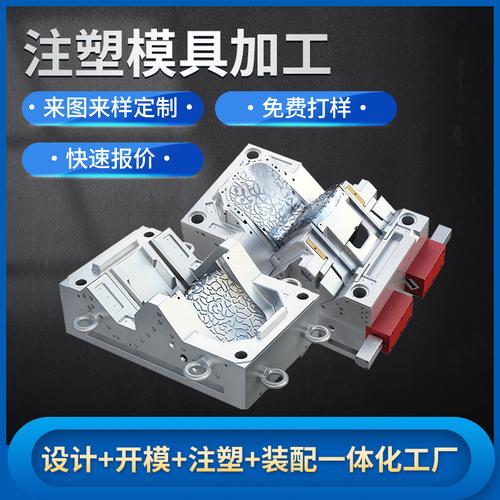
2.2 模具设计要点
- 分型面选择:根据椅子形状,分型面通常设在椅子侧面最大轮廓处,确保脱模顺畅。
- 浇注系统:采用热流道或冷流道,多点针阀式浇口,避免熔接痕影响外观和强度。
- 冷却系统:随形冷却水道设计,保证模具温度均匀,缩短成型周期。
- 脱模机构:顶针、推板与气辅脱模结合,防止产品变形。
- 模具材料:模架采用S50C,型腔型芯采用P20或718H,并进行氮化处理提高耐磨性。
2.3 模具制造流程
- 3D设计与模流分析(Moldflow)
- CNC粗加工与精加工
- 电火花加工(EDM)
- 线切割与钻孔
- 抛光与装配
- 试模与修模
三、注塑生产准备
3.1 原料干燥
PP材料吸湿性小,一般无需干燥,但若存放环境潮湿,建议80℃干燥2小时。
3.2 注塑机选择
根据沙滩椅投影面积和锁模力需求,选用1000-2000吨大型注塑机。
3.3 工艺参数设定
- 料筒温度:220-260℃
- 模具温度:40-60℃
- 注射压力:80-120MPa
- 保压压力:40-60MPa
- 冷却时间:20-40秒
四、教学演示:注塑生产实操
4.1 操作步骤
- 开机预热:料筒分段加热至设定温度,模具通冷却水。
- 料斗加料:将PP粒料加入料斗,设定计量。
- 注射:闭模→注射→保压→冷却→开模→顶出。
- 取件:机械手或人工取出产品,检查外观。
- 后处理:修剪飞边、安装配件(如需要)。
4.2 常见缺陷与对策
| 缺陷 | 原因 | 对策 |
|------|------|------|
| 缺胶 | 注射压力不足、料温低 | 提高压力、料温 |
| 飞边 | 锁模力不足、模具间隙大 | 调整锁模力、修模 |
| 缩痕 | 保压不足、壁厚不均 | 增加保压、优化产品设计 |
| 熔接痕 | 料温低、浇口位置不当 | 提高料温、调整浇口 |
五、质量检测与包装
- 尺寸检测:卡尺测量关键尺寸。
- 强度测试:静载测试(承重150kg)。
- 耐候测试:紫外老化箱测试。
- 包装:套袋、装箱,贴标入库。
六、
通过本教学演示,学员应掌握塑料沙滩椅从模具开发到注塑生产的完整流程,理解关键工艺参数与质量控制要点。安徽塑胶模具厂依托成熟的模具制造与注塑能力,可为日用品行业提供高效、稳定的生产解决方案。
如若转载,请注明出处:http://www.guoganpai.com/product/41.html
更新时间:2026-09-20 11:23:17